Đăng ngày · Cập nhật
Quy tắc ngắn gọn: dưới khoảng 3–4 vùng an toàn độc lập thì safety relay rẻ và đơn giản hơn; từ 4–5 vùng trở lên, cần logic an toàn linh hoạt, muốn chẩn đoán từng kênh và giảm dây nối thì safety PLC bắt đầu rẻ hơn tính trên tổng chi phí (thiết bị + tủ + dây + công lắp + thay đổi sau này). Cả hai đều đạt được PL e/SIL 3 nếu chọn đúng cấu hình.
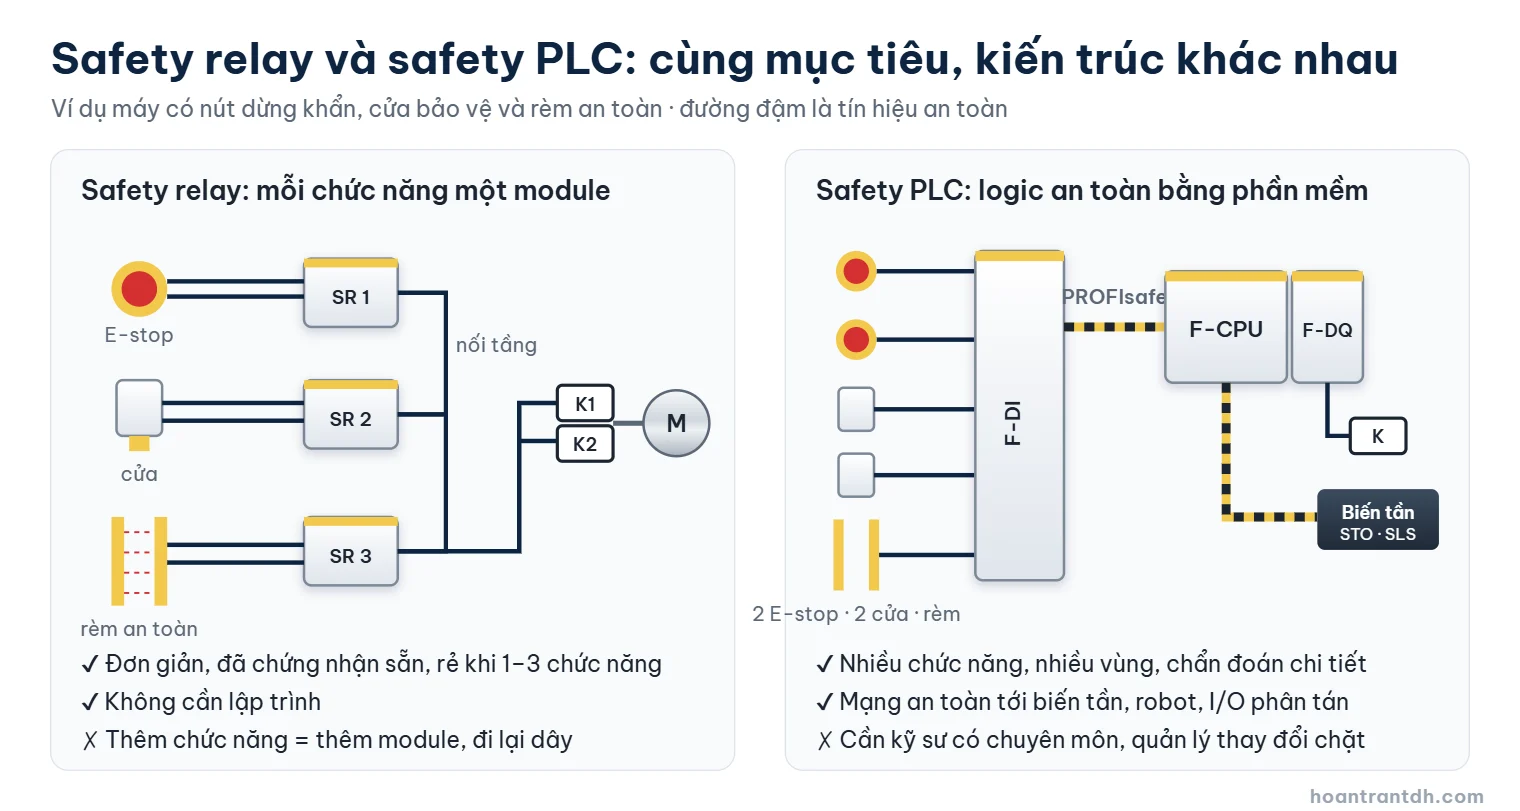
Safety relay (rơ le an toàn) là module đã được chứng nhận cho một hoặc hai chức năng an toàn như nút dừng khẩn hay cửa bảo vệ, với logic nằm trong cách đấu dây. Safety PLC là bộ điều khiển lập trình được, chứng nhận tới SIL 3/PL e, xử lý hàng chục chức năng an toàn bằng phần mềm. Nó nối được với biến tần, robot và I/O phân tán qua mạng an toàn. Ở giữa có rơ le an toàn lập trình được (configurable safety relay). Quy tắc thực tế:
- 1–3 chức năng, một vùng: dùng safety relay rời.
- 4–6 chức năng: bộ điều khiển an toàn nhỏ thường rẻ hơn khi tính cả công lắp đặt.
- Từ 7 chức năng, hoặc có muting, chế độ vận hành: dùng bộ điều khiển an toàn.
Cập nhật 06/11/2026 · Trần Xuân Hoàn, kỹ sư tự động hóa · Đối chiếu ISO 13849-1:2023, IEC 62061:2021, IEC 60204-1, ISO 13850, Quy định máy móc EU 2023/1230 và tài liệu kỹ thuật của các hãng thiết bị an toàn
Tóm tắt nhanh
Mục lục
- Relay thường và PLC thường không được dùng làm chức năng an toàn. Một tiếp điểm hàn dính hay một transistor chập là mất an toàn mà không ai biết.
- Safety relay: rẻ, đơn giản, không cần lập trình. Nhưng mỗi lần thêm chức năng là thêm module và đi lại dây.
- Safety PLC: linh hoạt, chẩn đoán chi tiết, nối mạng an toàn (PROFIsafe, CIP Safety, FSoE). Đổi lại, cần kỹ sư có chuyên môn và quy trình quản lý thay đổi chặt.
- Dù chọn loại nào, vẫn bắt buộc có đánh giá rủi ro, tính PL/SIL và biên bản kiểm chứng.
- Từ 20/01/2027, máy xuất khẩu sang EU áp dụng Quy định máy móc (EU) 2023/1230, có thêm yêu cầu bảo vệ phần mềm an toàn khỏi bị can thiệp.
Vì sao relay thường và PLC thường không làm được chức năng an toàn?
Chức năng an toàn phải vẫn đúng ngay cả khi một linh kiện bị hỏng. Relay và PLC thường không đáp ứng được điều đó:
- Tiếp điểm relay thường có thể hàn dính. Khi đó cuộn hút nhả nhưng mạch vẫn đóng, và không có gì phát hiện được.
- Ngõ ra transistor của PLC có thể chập luôn ở trạng thái dẫn. CPU có thể treo trong khi ngõ ra giữ nguyên giá trị cuối.
Thiết bị an toàn giải quyết bằng ba nguyên tắc:
- Dự phòng: hai kênh độc lập, hỏng một kênh thì kênh còn lại vẫn dừng được máy.
- Tự chẩn đoán: hai kênh so sánh chéo, phát xung kiểm tra để phát hiện chập dây, giám sát tiếp điểm gương của contactor. Lỗi bị phát hiện trước khi chồng thêm lỗi thứ hai.
- Linh kiện đặc biệt và chứng nhận: tiếp điểm dẫn hướng cưỡng bức (IEC 61810-3), phần cứng và phần mềm được bên thứ ba chứng nhận theo ISO 13849-1, IEC 62061, IEC 61508.
Safety relay hoạt động thế nào?
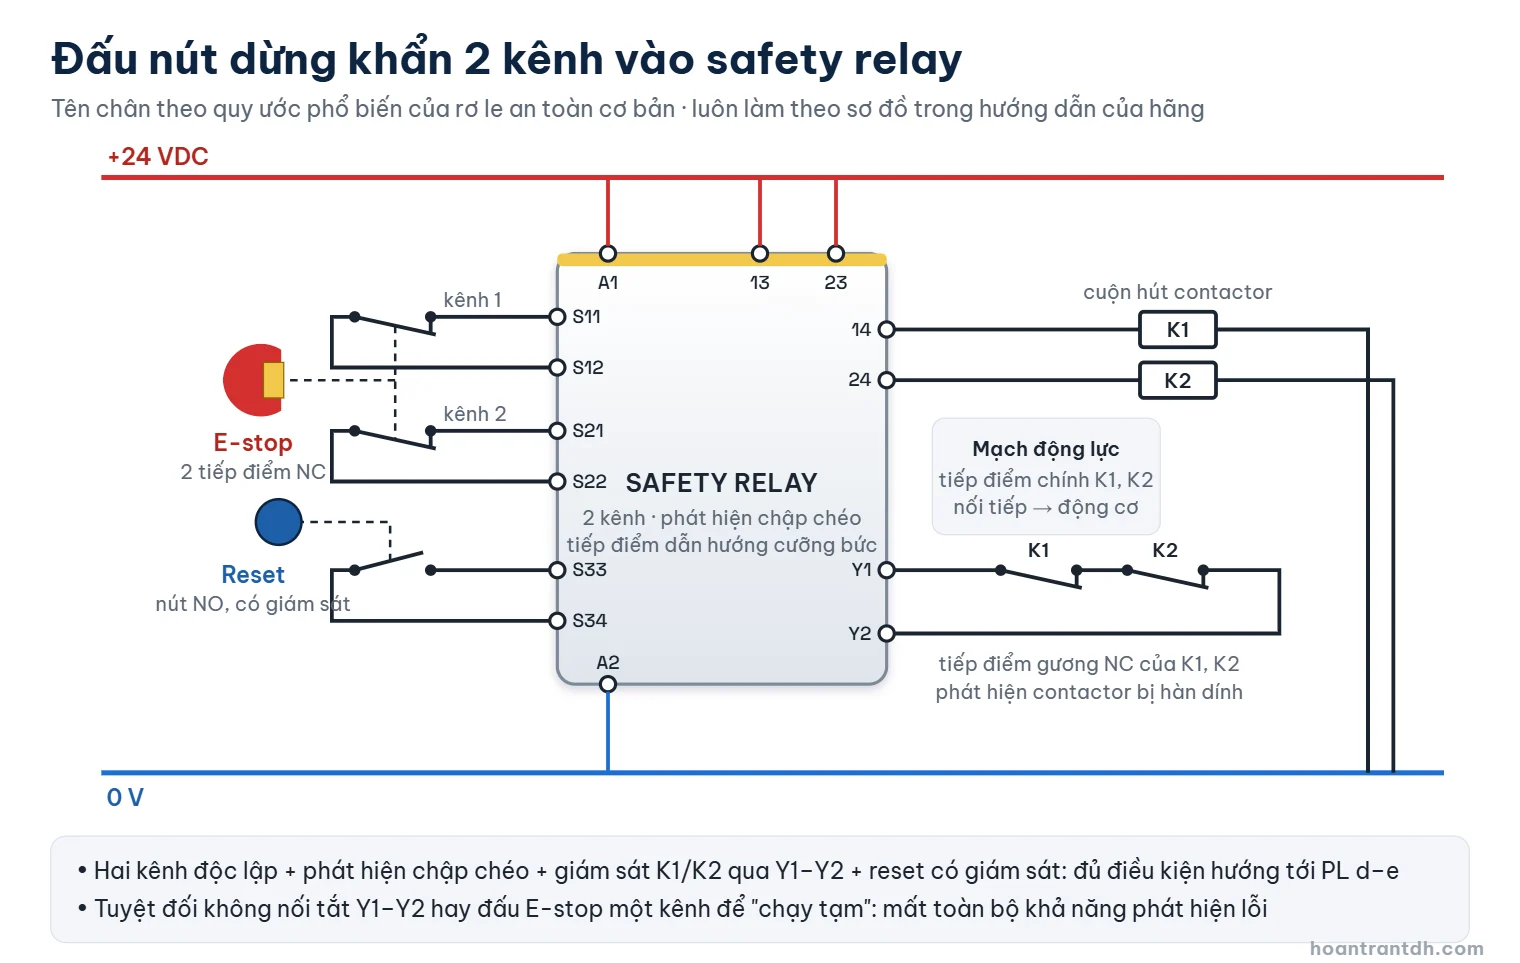
Với safety relay cơ bản, quy ước đặt tên chân phổ biến như sau (mỗi hãng có thể khác):
- A1/A2: nguồn 24 VDC cho rơ le.
- S11–S12, S21–S22: hai kênh ngõ vào, nối hai tiếp điểm thường đóng (NC) của nút dừng khẩn hoặc công tắc cửa. Rơ le phát hiện được trường hợp hai kênh chập vào nhau (chập chéo).
- S33–S34: nút Reset. Với reset có giám sát, rơ le chỉ chấp nhận khi nút được nhấn rồi nhả ra. Kẹt nút hay nối tắt dây reset không làm máy tự chạy lại.
- Y1–Y2: vòng phản hồi, nối nối tiếp các tiếp điểm gương NC của contactor K1, K2. Nếu một contactor bị hàn dính, rơ le không cho reset.
- 13–14, 23–24: hai ngõ ra an toàn (NO) điều khiển hai contactor mắc nối tiếp trên mạch động lực.
- 31–32: tiếp điểm phụ báo trạng thái về PLC. Chỉ dùng để báo, không dùng cho chức năng an toàn.
Muốn dừng có kiểm soát (dừng loại 1 theo IEC 60204-1), ví dụ để biến tần hãm động cơ rồi mới cắt nguồn, dùng rơ le có ngõ ra trễ thời gian hoặc kết hợp chức năng STO/SS1 của biến tần. Xem thêm cách đấu công tắc an toàn cửa robot.
Safety PLC hoạt động thế nào?
Safety PLC (bộ điều khiển an toàn) có hai đường xử lý độc lập, hoặc kỹ thuật tương đương, cùng chạy logic an toàn rồi so sánh kết quả. Các thành phần chính:
- Module ngõ vào an toàn (F-DI): phát xung kiểm tra lên dây để phát hiện chập, đứt.
- Module ngõ ra an toàn (F-DQ): đóng cắt cả dây dương và dây âm (kiểu PM), tự kiểm tra ngõ ra.
- Chương trình an toàn tách riêng chương trình thường, xây từ khối chức năng đã chứng nhận: E-stop, cửa, rèm, muting, điều khiển hai tay. Mỗi lần thay đổi đều sinh ra chữ ký số (CRC) mới, nên ghi chữ ký vào biên bản kiểm chứng để biết chương trình có bị sửa hay không.
- Mạng an toàn chạy trên mạng thường theo nguyên lý “kênh đen” (black channel): PROFIsafe trên PROFINET, CIP Safety trên EtherNet/IP, FSoE trên EtherCAT. Nhờ vậy, tín hiệu an toàn tới I/O phân tán, biến tần, robot không cần dây riêng. HMI cũng biết chính xác cửa nào, kênh nào đã tác động.
- Chức năng an toàn của biến tần theo IEC 61800-5-2 (STO, SS1, SLS – giới hạn tốc độ an toàn…) có thể gọi trực tiếp qua mạng.
Ví dụ trên thị trường: Siemens S7-1200F/S7-1500F, Rockwell GuardLogix, Omron NX-SL, Pilz PSS 4000. Nhiều dòng chạy cả chương trình thường và chương trình an toàn trên cùng một CPU. Xem thêm PLC và HMI về nguyên tắc không đặt logic an toàn trên HMI.
Lựa chọn ở giữa: rơ le an toàn lập trình được
Các dòng như Pilz PNOZmulti 2, Siemens SIRIUS 3SK2, Schneider Preventa XPSMCM hay Omron G9SP cấu hình bằng phần mềm đồ họa: kéo thả khối đã chứng nhận, nối dây ảo. Không cần viết chương trình như PLC. Chúng phù hợp với máy 4–10 chức năng an toàn, cần đổi logic thường xuyên hơn dây cứng nhưng chưa cần mạng an toàn phức tạp. Nhiều dòng có cổng truyền thông để gửi chẩn đoán lên PLC hoặc HMI.
So sánh chi tiết
| Tiêu chí | Safety relay | Rơ le an toàn lập trình | Safety PLC |
|---|---|---|---|
| Số chức năng phù hợp | 1–3 | 4–10 | Không giới hạn thực tế, nhiều vùng |
| Thay đổi logic | Đi lại dây, vẽ lại bản vẽ | Sửa cấu hình phần mềm | Sửa chương trình, chữ ký mới |
| Chẩn đoán | Đèn LED trên từng module | Tốt, có thể gửi lên HMI | Rất chi tiết, tới từng kênh |
| Mạng an toàn | Không | Hạn chế, tùy dòng | PROFIsafe, CIP Safety, FSoE |
| Nối biến tần (STO, SLS) | Bằng dây | Bằng dây, một số qua mạng | Qua mạng, gọi được nhiều chức năng |
| Kỹ năng cần | Thợ điện có hướng dẫn | Kỹ sư đọc được sơ đồ | Kỹ sư lập trình an toàn |
| Quản lý thay đổi | Theo bản vẽ | Theo file cấu hình | Theo phiên bản, chữ ký, mật khẩu, an ninh mạng |
Khi nào chọn loại nào?
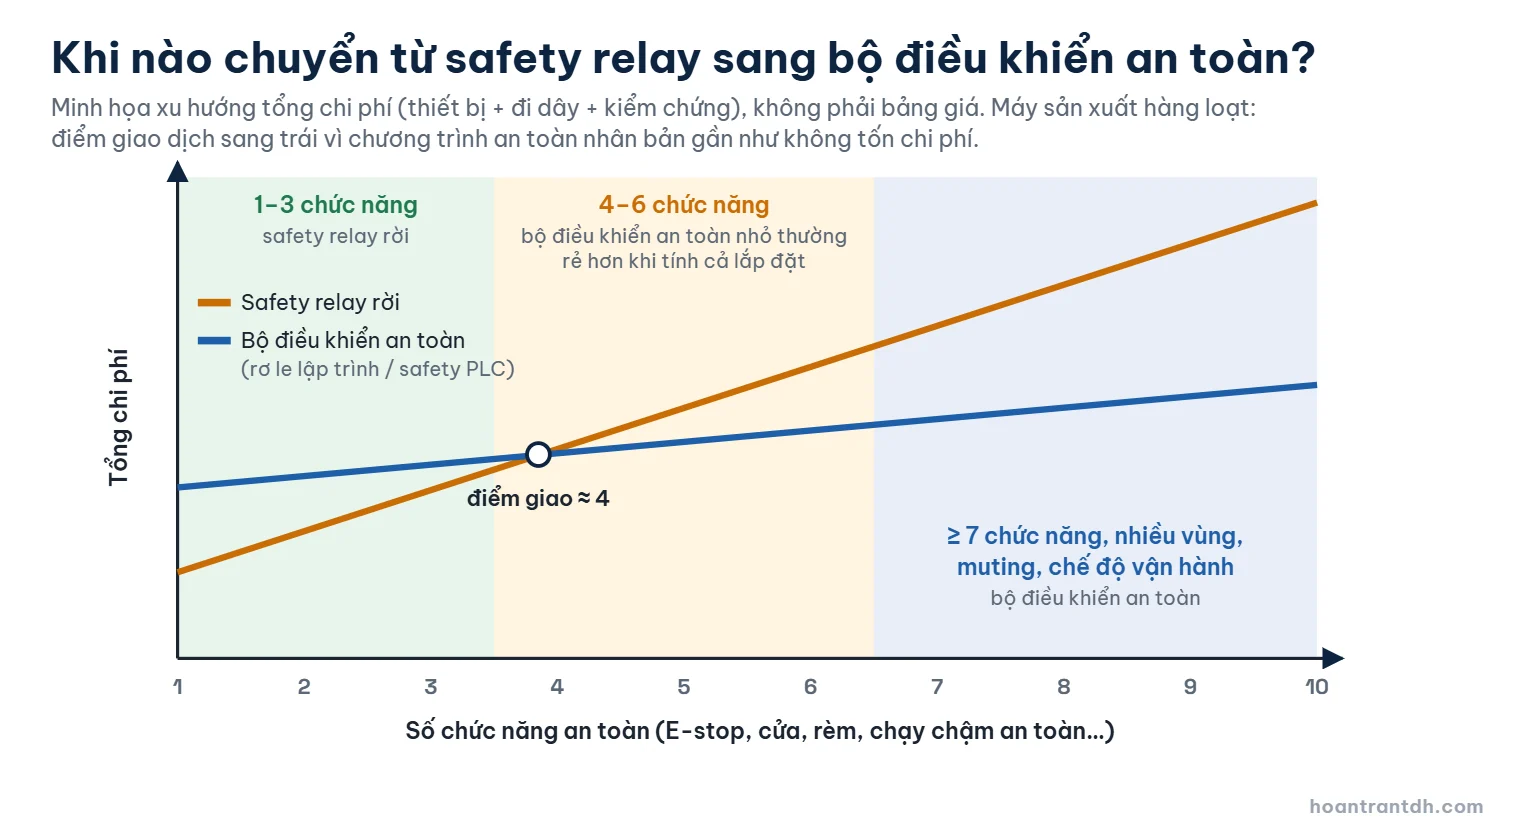
Đếm số chức năng an toàn (mỗi nút dừng khẩn, cửa, rèm, chạy chậm an toàn là một chức năng) và số vùng (nhóm động cơ dừng độc lập):
| Chức năng an toàn | Vùng | Khuyến nghị |
|---|---|---|
| 1–3 | 1 | Safety relay rời |
| 4–6 | 1–2 | Bộ điều khiển an toàn nhỏ thường rẻ hơn khi tính cả lắp đặt; luôn rẻ hơn trong cả vòng đời máy |
| Từ 7, hoặc có muting, chế độ vận hành | Bất kỳ | Bộ điều khiển an toàn |
Ví dụ thực tế:
- Máy cắt đơn giản có 1 nút dừng khẩn và 1 cửa: 1–2 safety relay là hợp lý.
- Máy đóng gói có 3 nút dừng khẩn, 4 cửa, 1 rèm an toàn và 2 vùng (khoảng 8 chức năng): dùng bộ điều khiển an toàn. Với relay rời, tủ điện sẽ thành “bức tường rơ le” mà không ai dám sửa.
- Cell robot với băng tải, biến tần cần chạy chậm an toàn ở chế độ cài đặt: safety PLC kết hợp mạng an toàn tới robot và biến tần.
- Máy sản xuất hàng loạt: nên chuyển sang bộ điều khiển sớm hơn, vì chương trình an toàn sao chép cho máy sau gần như không tốn chi phí, còn tủ relay thì máy nào cũng phải đi dây và kiểm chứng lại.
Tiêu chuẩn và quy định cần biết (cập nhật 2026)
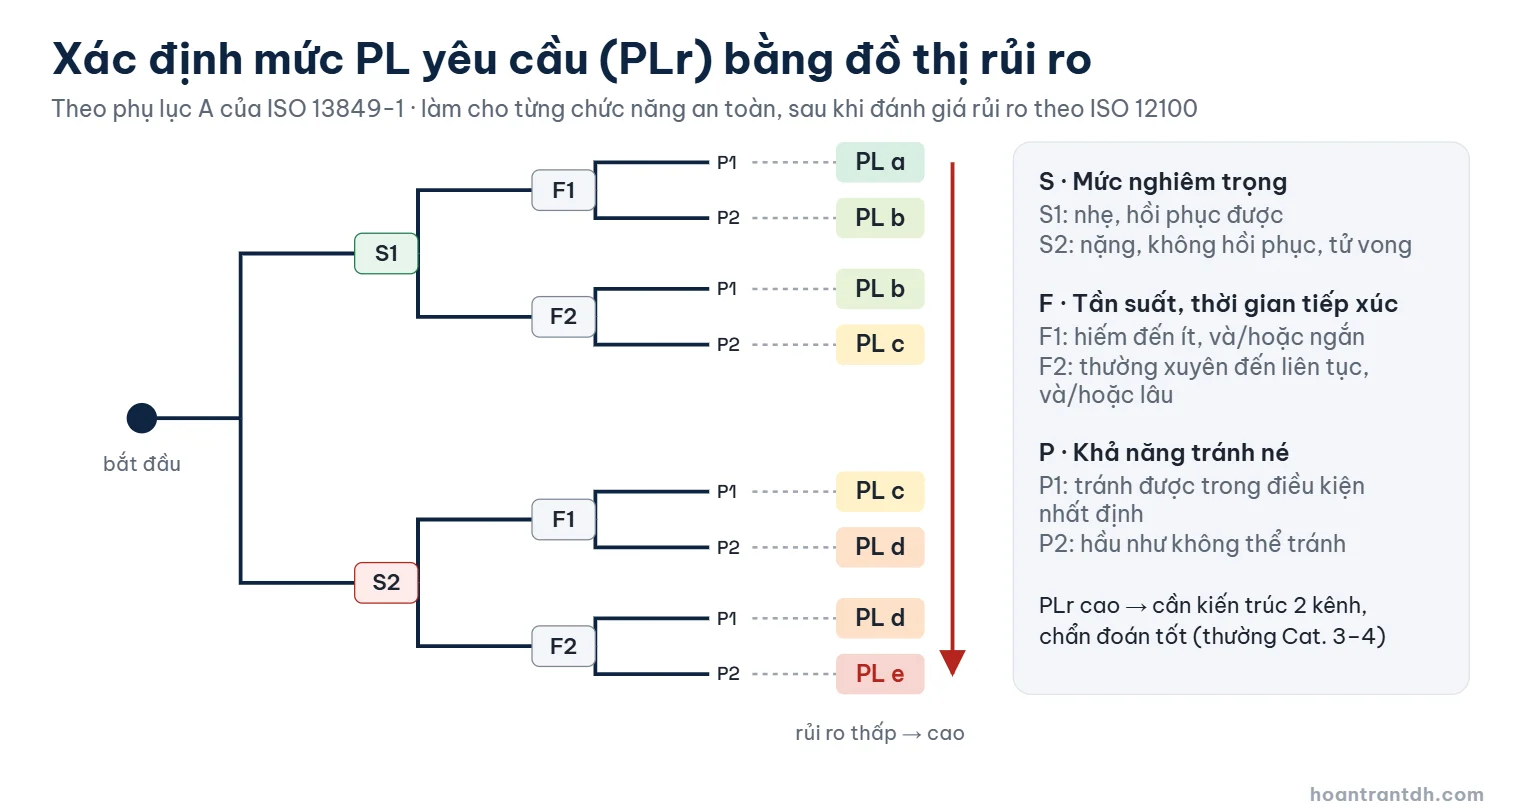
- ISO 12100: đánh giá và giảm thiểu rủi ro máy. Đây là bước đầu tiên, trước khi chọn thiết bị.
- ISO 13849-1:2023 (phiên bản thứ 4), dùng mức PL a–e. Ba điểm mới đáng chú ý:
- Mỗi chức năng an toàn phải có đặc tả yêu cầu an toàn chi tiết: sự kiện kích hoạt, phản ứng yêu cầu, PLr, thời gian đáp ứng cho phép, chế độ vận hành, điều kiện khởi động lại…
- Phụ lục L mới hướng dẫn các biện pháp chống nhiễu điện từ.
- Chức năng ít khi được kích hoạt (dưới một lần mỗi năm) được dẫn chiếu sang bộ tiêu chuẩn IEC 61508.
Tiêu chuẩn không bao gồm an ninh mạng, nhưng lưu ý rằng an ninh mạng có thể ảnh hưởng tới chức năng an toàn (tham khảo IEC TR 63074).
- IEC 62061:2021: dùng mức SIL. Quy đổi gần đúng theo xác suất hỏng nguy hiểm mỗi giờ: PL e ≈ SIL 3, PL d ≈ SIL 2, PL b–c ≈ SIL 1.
- IEC 60204-1 (thiết bị điện của máy, các loại dừng 0/1/2), ISO 13850 (dừng khẩn cấp), ISO 14119 (khóa liên động cửa), ISO 13855 (khoảng cách an toàn khi lắp rèm an toàn).
- Quy định máy móc (EU) 2023/1230 bắt buộc áp dụng từ 20/01/2027, thay Chỉ thị 2006/42/EC. Điểm đáng chú ý:
- Phần mềm an toàn được coi là một bộ phận an toàn.
- Máy phải được bảo vệ chống can thiệp làm hỏng phần mềm hoặc phần cứng liên quan đến an toàn, và lưu bằng chứng về các lần can thiệp vào phần mềm.
- Bộ phận an toàn có hành vi tự học (AI) bắt buộc phải qua tổ chức chứng nhận.
- Hướng dẫn sử dụng được cung cấp dạng số.
Nhà chế tạo máy Việt Nam xuất khẩu sang châu Âu cần chuẩn bị từ bây giờ.
Tính toán PL thường dùng phần mềm miễn phí SISTEMA của viện IFA (Đức), cùng thư viện dữ liệu linh kiện do các hãng cung cấp.
Lỗi thường gặp ngoài hiện trường
- Nối tắt Y1–Y2 “cho chạy tạm” khi contactor lỗi. Toàn bộ khả năng phát hiện hàn dính biến mất, và tạm thời thường thành vĩnh viễn.
- Đấu E-stop một kênh rồi nối tắt kênh còn lại. Mức an toàn thực tế rơi xuống mức thấp nhất.
- Dùng reset tự động ở nơi người có thể đứng trong vùng nguy hiểm.
- Cắt contactor an toàn bằng ngõ ra PLC thường, hoặc chỉ đưa nút dừng khẩn vào ngõ vào PLC thường.
- Lắp rèm an toàn không tính khoảng cách an toàn theo ISO 13855: tay người vào tới vùng nguy hiểm trước khi máy kịp dừng.
- Sửa chương trình an toàn mà không kiểm chứng lại, không cập nhật chữ ký và hồ sơ.
- Không thử định kỳ các chức năng an toàn. Lỗi tiềm ẩn chỉ lộ ra đúng lúc cần dừng máy.
Quy trình triển khai đúng
- Đánh giá rủi ro theo ISO 12100, xác định các chức năng an toàn cần có.
- Lập đặc tả yêu cầu cho từng chức năng: PLr hoặc SIL, thời gian đáp ứng, loại dừng, điều kiện reset.
- Chọn kiến trúc (relay, rơ le lập trình hay safety PLC) và linh kiện có dữ liệu an toàn.
- Tính PL đạt được (SISTEMA) và so với PLr.
- Kiểm chứng theo ISO 13849-2: thử từng chức năng, thử lỗi. Lưu biên bản, chữ ký chương trình, lịch thử định kỳ.
HOANTRANTDH cung cấp thiết bị an toàn (rơ le an toàn, rèm an toàn, bộ điều khiển an toàn). Bản tiếng Anh của bài này: Safety Relays vs Safety PLC.
Câu hỏi thường gặp
Safety relay là gì?
Là rơ le an toàn chuyên dụng, có hai kênh dự phòng, tự giám sát và tiếp điểm dẫn hướng cưỡng bức, được chứng nhận theo tiêu chuẩn an toàn chức năng. Nó dùng để thực hiện chức năng an toàn như dừng khẩn hay giám sát cửa bảo vệ.
Có thể dùng relay thường kết hợp PLC thay cho safety relay không?
Không. Relay thường và PLC thường không phát hiện được lỗi như tiếp điểm hàn dính hay ngõ ra chập. Vì vậy chúng không đạt mức PL hoặc SIL mà phần lớn chức năng an toàn của máy yêu cầu.
Nút dừng khẩn có cần đưa về PLC không?
Nên đưa trạng thái về PLC qua tiếp điểm phụ (ví dụ 31–32) để hiển thị và ghi lỗi. Còn việc cắt nguồn nguy hiểm phải do safety relay hoặc safety PLC đảm nhiệm.
Safety PLC có thay được PLC thường không?
Nhiều dòng (S7-1500F, GuardLogix) chạy được cả chương trình thường và chương trình an toàn trên một CPU, giúp giảm thiết bị. Hai phần chương trình được tách biệt và quản lý theo quy trình riêng.
PL e và SIL 3 có giống nhau không?
Hai thang đo đến từ hai tiêu chuẩn khác nhau (ISO 13849-1 và IEC 62061). Về xác suất hỏng nguy hiểm mỗi giờ, PL e tương ứng SIL 3, PL d tương ứng SIL 2. Hãy chọn một tiêu chuẩn và theo nhất quán trong hồ sơ của máy.
Tài liệu tham khảo
- ISO 13849-1:2023 – An toàn máy: các bộ phận liên quan đến an toàn của hệ thống điều khiển, nguyên tắc thiết kế; ISO 13849-2 – Kiểm chứng
- IEC 62061:2021 – An toàn máy: an toàn chức năng của hệ thống điều khiển liên quan đến an toàn
- ISO 12100, IEC 60204-1, ISO 13850, ISO 14119, ISO 13855, IEC 61800-5-2, IEC 61810-3, IEC TR 63074
- Quy định (EU) 2023/1230 về máy móc – áp dụng từ 20/01/2027 (tài liệu hướng dẫn của Pilz và EU-OSHA)
- IFA – Phần mềm SISTEMA tính toán PL theo ISO 13849-1
Bài liên quan: PLC và HMI · PLC Siemens là gì · So sánh PLC Siemens, Mitsubishi, Allen-Bradley
Điểm gãy chi phí: khi nào relay, khi nào PLC an toàn
| Quy mô | Ví dụ | Nên dùng | Lý do chi phí |
|---|---|---|---|
| 1–2 vùng | 1 E-Stop + 1 cửa lưới | Safety relay | 1–2 relay là đủ, không tốn phần mềm |
| 3–4 vùng | Máy có 2 cửa + E-Stop + màn chắn quang | Tùy — điểm gãy | So tổng: số relay × giá + dây so với 1 CPU safety |
| ≥5 vùng hoặc cần zone logic | Dây chuyền nhiều trạm, robot cell | Safety PLC | Thêm vùng chỉ là thêm I/O + sửa chương trình |
| Cần chẩn đoán từng kênh, báo lên SCADA | Nhà máy muốn giảm dừng máy | Safety PLC | Dữ liệu chẩn đoán đáng tiền hơn phần cứng |
Checklist chọn theo PL/SIL
- Xác định PLr theo ISO 13849-1 (đồ thị S–F–P) cho từng chức năng an toàn.
- Đếm số chức năng an toàn và dự kiến mở rộng trong 3 năm.
- Tính tổng chi phí 2 phương án gồm cả dây, tủ, công lắp và thời gian dừng máy khi sửa đổi.
- Kiểm tra hệ sinh thái: nhà máy dùng PROFINET → PROFIsafe (Siemens); EtherCAT → FSoE; đứng độc lập → relay hoặc safety controller nhỏ.
Cần báo giá hoặc tư vấn kỹ thuật?
Để lại thông tin, kỹ sư HOANTRANTDH phản hồi trong 24 giờ làm việc — chỉ cần số điện thoại.

BÀI VIẾT LIÊN QUAN
TIA Portal V17 chỉ hỗ trợ chính thức Windows 10, V18 trở đi hỗ trợ Windows 11. Bài này tổng hợp yêu cầu máy, khác biệt V17–V20, cách nâng dự án, bản quyền và lỗi cài đặt.
MELSEC-Q là dòng PLC tầm trung – lớn của Mitsubishi, đang chuyển dần sang iQ-R. Bài này giải thích cách đọc mã CPU/I/O, module nào đã ngừng, thay bằng gì và cách bảo trì pin, firmware.
XVR3M04 là đèn tháp đa màu Harmony XVR, NSYCU3K23P4DG là quạt làm mát tủ ClimaSys, HMIST6400 là màn hình Harmony ST6 7 inch. Bài này giải thích thông số, đấu dây và cách chọn từng mã.