Đăng ngày · Cập nhật
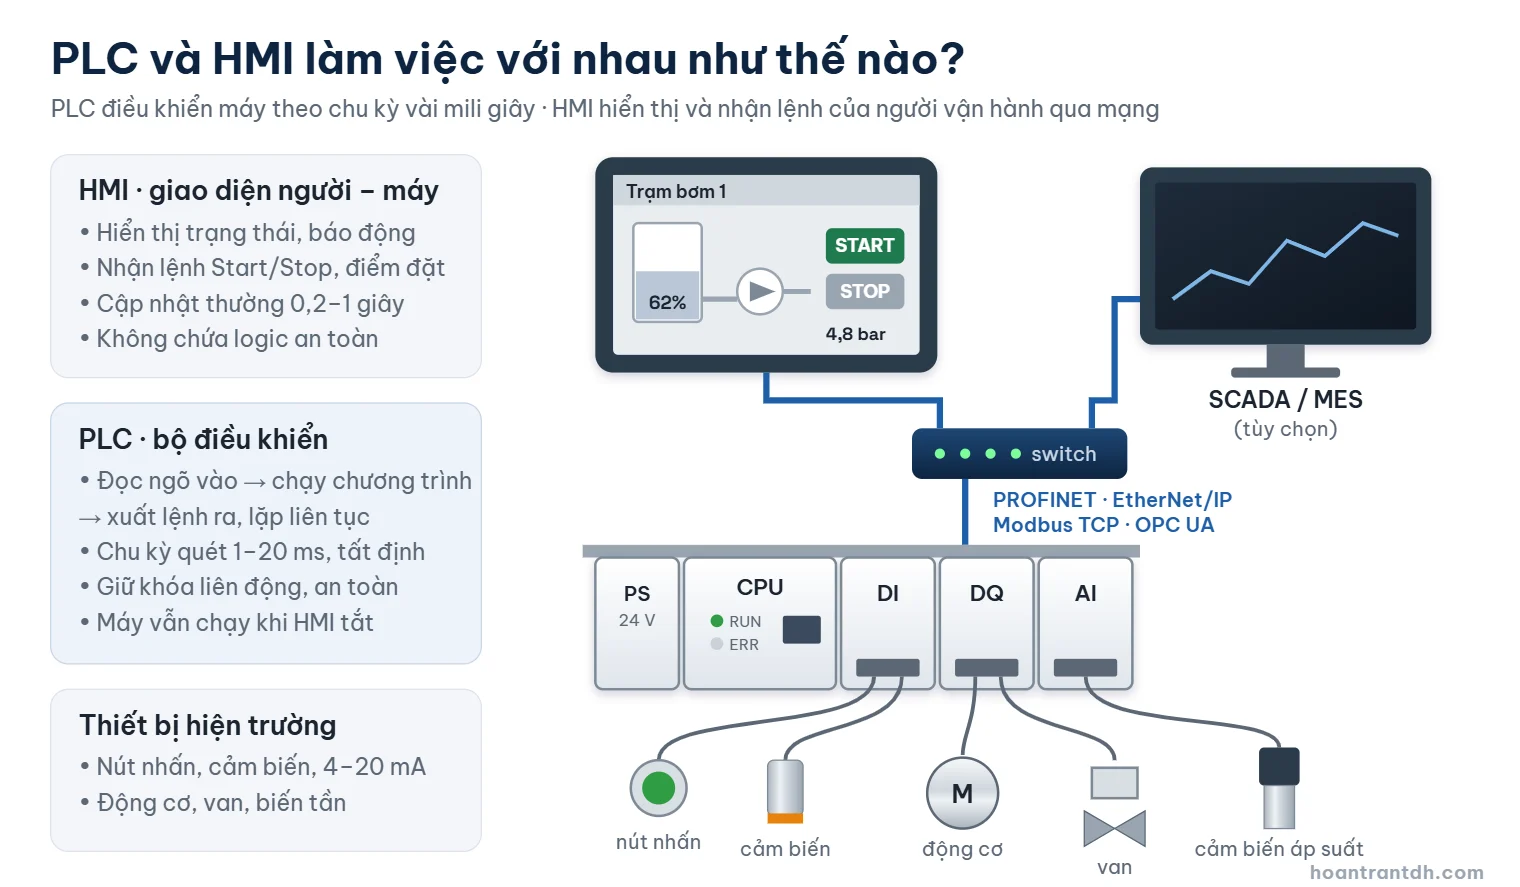
PLC là bộ điều khiển. Nó đọc cảm biến, chạy chương trình rồi xuất lệnh ra động cơ, van, lặp lại sau mỗi vài mili giây. HMI là màn hình để người vận hành nhìn trạng thái máy, nhập điểm đặt và bấm Start/Stop. Hai thiết bị nói chuyện với nhau qua mạng như PROFINET, Modbus TCP hay OPC UA. Nguyên tắc quan trọng nhất: mọi logic điều khiển và an toàn nằm trong PLC. HMI tắt thì máy vẫn phải chạy đúng và dừng an toàn.
Cập nhật 06/11/2026 · Trần Xuân Hoàn, kỹ sư tự động hóa · Đối chiếu IEC 61131-3, ANSI/ISA-101.01 (thiết kế HMI), ANSI/ISA-18.2 (quản lý báo động), tài liệu TIA Portal V20/V21 và dòng HMI WinCC Unified của Siemens
Tóm tắt nhanh
Mục lục
- PLC = bộ não, HMI = bảng điều khiển có màn hình. PLC quét chương trình theo chu kỳ 1–20 ms, HMI chỉ cập nhật dữ liệu mỗi 0,2–1 giây.
- Kết nối qua mạng Ethernet công nghiệp. Mỗi hãng có giao thức riêng (S7, SLMP, EtherNet/IP); Modbus và OPC UA thì gần như hãng nào cũng hỗ trợ.
- HMI hãng khác nối với S7-1200/1500 cần đủ 3 điều: cùng dải IP, bật PUT/GET, dùng DB không tối ưu hóa.
- Không đặt khóa liên động, an toàn hay logic quan trọng trong HMI. Không cho HMI ghi trực tiếp vào ngõ ra vật lý.
- Thiết kế màn hình theo ISA-101: nền xám, màu nổi chỉ dành cho báo động.
PLC là gì và làm việc ra sao?
PLC (Programmable Logic Controller) là máy tính công nghiệp chuyên điều khiển. Mỗi chu kỳ quét gồm bốn việc:
- Đọc toàn bộ ngõ vào (nút nhấn, cảm biến, tín hiệu 4–20 mA) vào vùng nhớ ảnh.
- Chạy chương trình từ đầu đến cuối.
- Xuất kết quả ra ngõ ra (khởi động từ, van, biến tần).
- Xử lý truyền thông và tự chẩn đoán.
Chu kỳ này lặp lại liên tục, thường mất 1–20 ms. Điều quan trọng là thời gian đáp ứng tất định, tức đoán trước được. Chương trình PLC viết theo các ngôn ngữ của chuẩn IEC 61131-3 như Ladder, ST, FBD; xem tiêu chuẩn IEC 61131-3. Kiến thức nền về PLC: PLC là gì và PLC Siemens là gì.
HMI là gì? Các loại HMI thường gặp
HMI (Human–Machine Interface) là giao diện người – máy. Ở nhà máy, đó thường là màn hình cảm ứng gắn trên cửa tủ điện. Các loại phổ biến:
- Màn hình text hoặc nút bấm đơn giản: cho máy nhỏ, vài thông số.
- Màn hình cảm ứng (touch panel) 4–22 inch: phổ biến nhất trên máy và dây chuyền.
- Panel PC, máy tính công nghiệp chạy phần mềm HMI: nhiều màn hình, lưu dữ liệu lớn.
- HMI chạy trên trình duyệt (web HMI): xem và điều khiển bằng máy tính bảng, điện thoại trong mạng nhà máy. Thế hệ mới đang chuyển dần sang hướng này.
Chức năng chính của HMI: hiển thị trạng thái, báo động, đồ thị xu hướng, nhập điểm đặt, quản lý công thức (recipe), phân quyền người dùng, ghi nhật ký thao tác.
PLC và HMI khác nhau thế nào?
| Tiêu chí | PLC | HMI |
|---|---|---|
| Vai trò | Điều khiển: ra quyết định, xuất lệnh | Giao tiếp với người: hiển thị, nhận lệnh |
| Tốc độ | Chu kỳ quét 1–20 ms, tất định | Cập nhật 0,2–1 s, không tất định |
| Nối với | Cảm biến, cơ cấu chấp hành, PLC khác, HMI | PLC (một hoặc nhiều), SCADA, máy in, USB |
| Phần mềm (ví dụ) | STEP 7 (TIA Portal), GX Works3, Studio 5000, Sysmac Studio | WinCC (TIA Portal), GT Designer3, EasyBuilder Pro, DOPSoft |
| Nếu hỏng | Máy dừng (đúng thiết kế thì dừng an toàn) | Mất khả năng quan sát, máy vẫn chạy theo PLC |
| Đặt gì vào đây | Khóa liên động, trình tự, PID, an toàn | Màn hình, báo động, công thức, phân quyền |
PLC và HMI giao tiếp với nhau như thế nào?
HMI không “điều khiển” trực tiếp mà đọc và ghi vào vùng nhớ của PLC thông qua các biến gọi là tag. Ví dụ:
- Tag
Ap_suattrỏ tới ô nhớ chứa giá trị áp suất. HMI đọc ô này định kỳ để hiển thị. - Khi người vận hành bấm Start, HMI ghi giá trị 1 vào bit
Cmd_Start. Chương trình PLC đọc bit đó, kiểm tra liên động, rồi mới khởi động động cơ.
| Hãng PLC | Giao thức gốc thường dùng với HMI | Giao thức chung |
|---|---|---|
| Siemens S7-1200/1500 | S7 qua Ethernet/PROFINET (cổng 102) | Modbus TCP, OPC UA |
| Mitsubishi iQ-F/iQ-R | SLMP / MC protocol | Modbus TCP |
| Rockwell (Allen-Bradley) | EtherNet/IP (CIP) | Modbus qua module, OPC UA |
| Omron NX/NJ | EtherNet/IP, FINS | Modbus TCP, OPC UA |
| Delta, LS, Fatek, Schneider… | Giao thức riêng của hãng | Modbus RTU/TCP |
Modbus là “ngôn ngữ chung” khi hai thiết bị khác hãng không hỗ trợ nhau. OPC UA là lựa chọn hiện đại hơn: có mô hình dữ liệu và bảo mật bằng chứng thư số. S7-1500 đã tích hợp OPC UA server từ lâu. Với S7-1200 G2, tài liệu chuyển đổi của nhà phân phối cho biết OPC UA server có từ firmware 4.1 đi kèm TIA Portal V21. Chi tiết về Modbus: Modbus RTU và Modbus TCP.
Kết nối HMI với PLC: các bước thực tế
Cùng hãng (ví dụ HMI Siemens với S7-1200/1500)
Trong TIA Portal, thêm PLC và HMI vào cùng project. Nối hai thiết bị trong Devices & networks, đặt IP cùng dải, rồi kéo thả tag PLC lên màn hình. HMI đọc theo tên biến (symbolic), không cần biết địa chỉ tuyệt đối. Cách này ít lỗi nhất.
Khác hãng (Weintek, Delta, Pro-face… với S7-1200/1500)
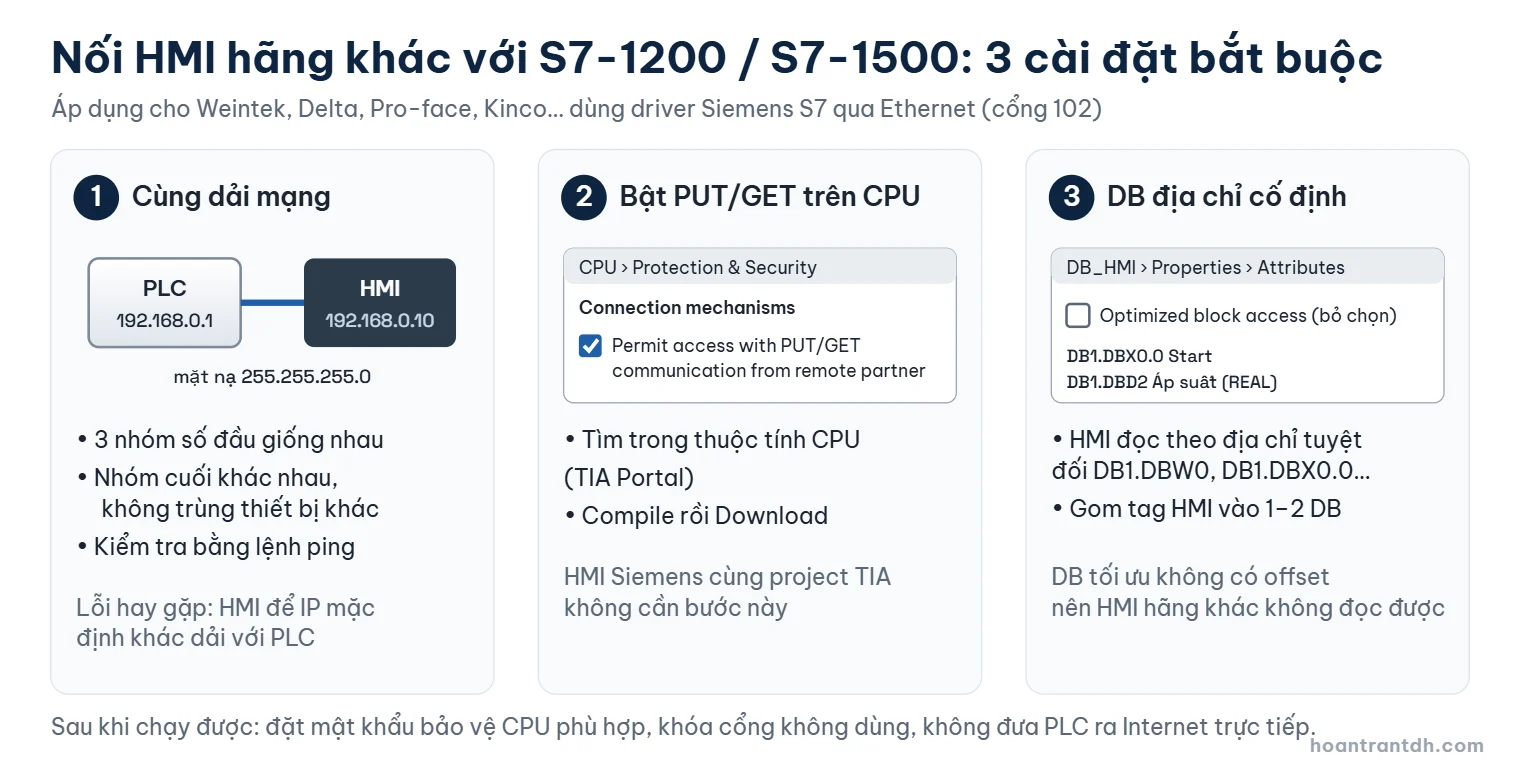
- Cùng dải mạng: ví dụ PLC 192.168.0.1 và HMI 192.168.0.10, mặt nạ 255.255.255.0. Kiểm tra bằng lệnh ping từ máy tính trước khi đổ lỗi cho phần mềm.
- Bật PUT/GET: trong thuộc tính CPU, mục Protection & Security → Connection mechanisms, chọn Permit access with PUT/GET communication from remote partner, rồi compile và download.
- DB có địa chỉ cố định: tạo một DB riêng cho HMI và bỏ chọn Optimized block access. HMI sẽ đọc theo địa chỉ tuyệt đối như
DB1.DBX0.0(bit),DB1.DBW2(word),DB1.DBD4(số thực REAL).
Lưu ý: khi thêm biến vào giữa DB, địa chỉ các biến phía sau bị dời và HMI đọc sai. Hãy thêm biến mới vào cuối DB, hoặc chừa sẵn vùng dự phòng.
Qua Modbus TCP/RTU
- Lệch 1 đơn vị địa chỉ: thanh ghi 40001 trong tài liệu thường là địa chỉ 0 trong gói tin. Nhiều HMI đánh số từ 1, nhiều PLC đánh số từ 0.
- Đảo word: số thực REAL và số nguyên 32 bit nằm trên 2 thanh ghi, mỗi hãng sắp thứ tự khác nhau. Hiển thị ra số “lạ” như 1,2E-38 thì thử bật chế độ đảo word (word swap) trong driver HMI.
Lệnh từ HMI xuống PLC: viết sao cho an toàn
- Khóa liên động và an toàn đặt trong PLC (và trong mạch an toàn riêng nếu cần), không đặt trong script của HMI. Xem thêm safety relay và safety PLC.
- Không ghi trực tiếp vào ngõ ra (Q) hay ngõ vào (I). PLC ghi đè ngõ ra theo chương trình ở mỗi chu kỳ. Hãy dùng bit lệnh trong DB hoặc vùng nhớ M.
- Nút Start/Stop nên dùng kiểu “HMI đặt bit, PLC xóa bit” sau khi đã xử lý lệnh. Kiểu nút nhấn nhả (đặt khi nhấn, xóa khi nhả) dễ kẹt bit nếu mạng chập chờn đúng lúc nhả tay. Đặc biệt nguy hiểm với chức năng chạy nhắp (jog).
- Hiển thị trạng thái theo phản hồi thật (tiếp điểm phụ khởi động từ, tín hiệu chạy của biến tần), không theo trạng thái nút bấm.
- Giới hạn điểm đặt ở cả hai nơi: min/max trên HMI và kiểm tra lại trong PLC.
- Có tín hiệu nhịp tim (heartbeat): PLC phát hiện mất kết nối HMI để chuyển về trạng thái an toàn khi cần.
Thiết kế màn hình HMI dễ vận hành
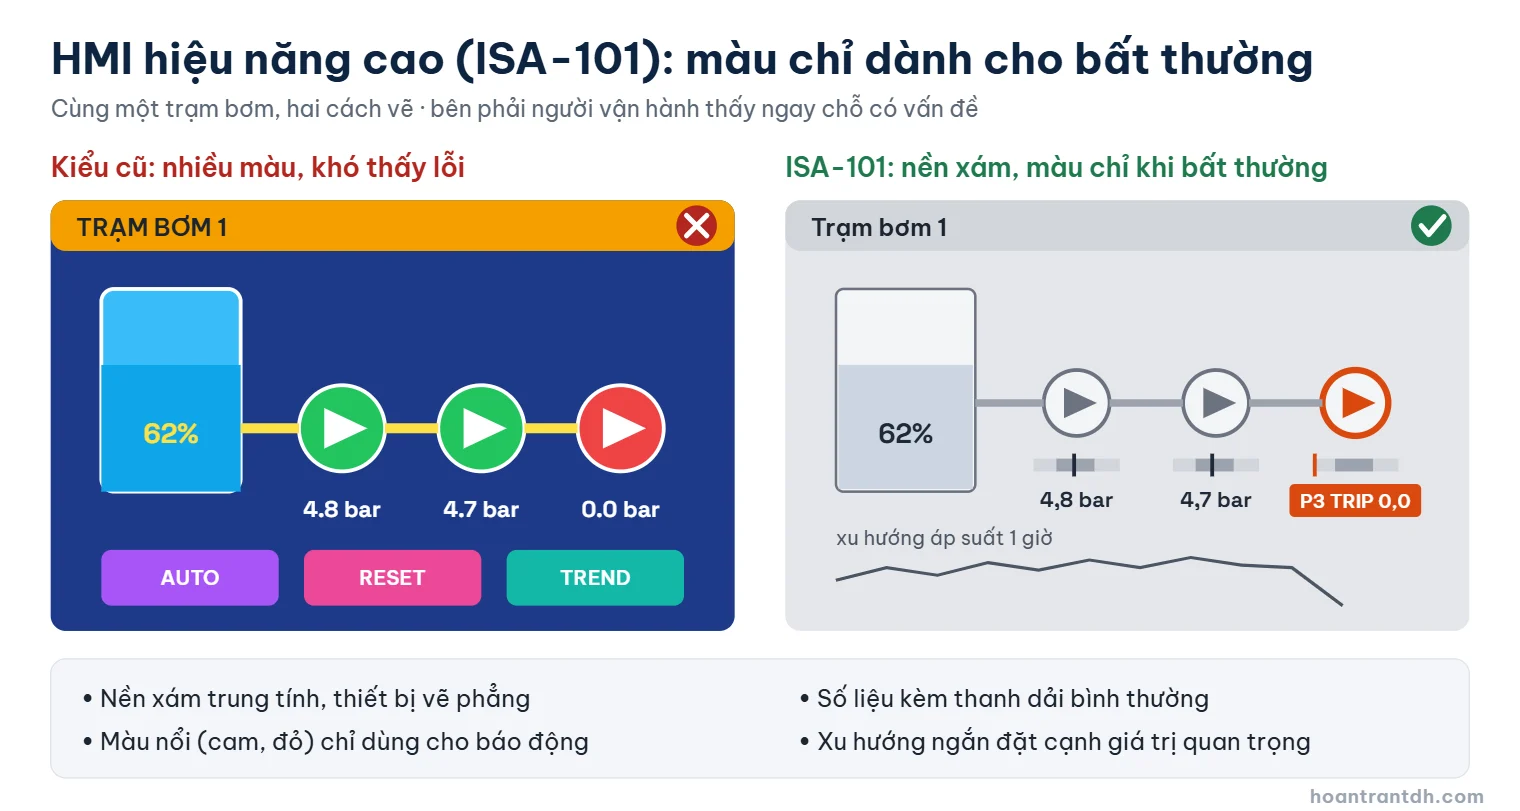
Chuẩn ANSI/ISA-101.01 về HMI cho hệ thống tự động hóa quá trình khuyến nghị:
- Nền xám trung tính, thiết bị vẽ phẳng. Màu nổi (cam, đỏ) chỉ dùng cho báo động. Hạn chế tô màu cho trạng thái “chạy bình thường”: khi mọi thiết bị đều xanh lá, chỗ cần chú ý bị chìm giữa các mảng màu.
- Giá trị kèm thanh dải bình thường: người vận hành thấy ngay số liệu đang lệch về phía nào, không cần nhớ giới hạn.
- Phân cấp màn hình: tổng quan toàn nhà máy → khu vực → chi tiết thiết bị → chẩn đoán.
- Quản lý báo động theo ISA-18.2: mỗi báo động phải cần một hành động của con người. Hướng dẫn EEMUA 191 coi khoảng một báo động mỗi 10 phút khi vận hành ổn định là mức chấp nhận được. Nhiều nhà máy hiện vượt xa mức này, gây “lũ báo động” khiến người vận hành bỏ qua cả báo động thật.
Xu hướng mới 2025–2026
- HMI nền web: Siemens chuyển sang WinCC Unified, công nghệ hiển thị dựa trên HTML5. Dòng Unified Basic Panel mới có kích thước 4–12 inch, tích hợp sẵn web client để xem từ xa, chạy hệ điều hành SIMATIC Industrial OS.
- TIA Portal V20, V21: V20 là phiên bản tối thiểu cho PLC S7-1200 G2 thế hệ mới. Theo tài liệu so sánh của nhà phân phối, S7-1200 G2 nhanh gấp đôi về xử lý bit (40 ns so với 85 ns), dùng đầu nối push-in, có NFC để chẩn đoán. Module vào/ra G1 không lắp chung trạm G2.
- OPC UA và MQTT trở thành chuẩn chung để đưa dữ liệu từ PLC lên SCADA, MES, đám mây. Xem IIoT gateway công nghiệp.
- Trợ lý AI trong phần mềm kỹ thuật (ví dụ Siemens Industrial Copilot) hỗ trợ sinh mã và giải thích chương trình. Kỹ sư vẫn phải kiểm tra và thử nghiệm như với mã tự viết.
- An ninh mạng OT theo IEC 62443: đổi mật khẩu mặc định, tắt dịch vụ không dùng. Truy cập từ xa qua VPN, không mở cổng PLC/HMI ra Internet.
Cách chọn HMI cho máy và dây chuyền
| Tiêu chí | Câu hỏi cần trả lời |
|---|---|
| Kích thước, độ phân giải | Bao nhiêu thông số trên một màn hình? Máy nhỏ dùng 4–7 inch, dây chuyền dùng 10–15 inch trở lên. |
| Môi trường | Mặt trước IP65/IP66? Nhiệt độ trong tủ (tủ ngoài trời ở Việt Nam có thể vượt 50 °C)? Có nắng chiếu trực tiếp không? |
| Giao thức | Có driver sẵn cho PLC đang dùng không? Cần Modbus, OPC UA hay nhiều PLC cùng lúc? |
| Phần mềm | Bản quyền phần mềm thiết kế có mất phí không? Kỹ sư bảo trì có quen phần mềm này không? |
| Dữ liệu | Cần lưu xu hướng, báo động, công thức bao lâu? Có xuất USB hay gửi lên SCADA? |
| Truy cập từ xa | Có web client hay VNC không? Cần phân quyền và nhật ký thao tác (bắt buộc với dược phẩm, thực phẩm)? |
| Chứng nhận | Có cần chứng nhận hàng hải (DNV, ABS…) cho tàu biển, hay chống cháy nổ không? |
| Hậu mãi | Có hàng thay thế sẵn tại Việt Nam không? Vòng đời sản phẩm còn bao lâu? |
Với HMI Siemens, xem so sánh KTP700 Basic, KTP900 Basic và TP700 Comfort.
Lỗi thường gặp khi ghép PLC với HMI
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| HMI báo mất kết nối | Sai IP hoặc dải mạng, chưa bật PUT/GET, sai driver, cáp lỗi | Ping thử, kiểm tra 3 cài đặt ở trên |
| Số thực hiển thị giá trị lạ | Sai kiểu dữ liệu, đảo word, đọc lệch địa chỉ | Kiểm tra kiểu REAL/DINT, bật word swap |
| Bấm nút không ăn | Ghi vào ngõ ra Q bị PLC ghi đè; bit bị xóa trong chương trình | Dùng bit lệnh riêng trong DB hoặc vùng M |
| Sau khi sửa chương trình, HMI hiện sai biến | Thêm biến giữa DB làm dời địa chỉ | Thêm biến vào cuối DB, cập nhật danh sách tag |
| Màn hình chậm | Quá nhiều tag trên một màn hình, chu kỳ đọc quá ngắn | Giảm tag, gom dữ liệu liên tục vào vùng nhớ liền nhau |
Thêm cách khắc phục: lỗi truyền thông PLC – HMI qua Modbus.
Câu hỏi thường gặp
HMI có thay được PLC không?
Không nên, trừ máy rất đơn giản. Một số HMI có macro, script, thậm chí có sẵn vào/ra, nhưng thời gian xử lý không tất định và không được thiết kế cho chức năng an toàn. Thiết bị “PLC + HMI liền khối” vẫn có phần điều khiển riêng bên trong.
Một HMI kết nối nhiều PLC được không?
Được. Phần lớn HMI hỗ trợ nhiều kết nối cùng lúc, kể cả PLC khác hãng. Xem kết nối nhiều PLC với HMI khác nhau.
HMI và SCADA khác nhau thế nào?
HMI thường gắn tại máy, phục vụ một máy hoặc một khu vực. SCADA chạy trên máy chủ, giám sát toàn nhà máy hoặc nhiều trạm từ xa, lưu dữ liệu lâu dài. Chi tiết: HMI và SCADA khác nhau.
Có thể dùng máy tính hoặc máy tính bảng làm HMI không?
Có. Cách thứ nhất là chạy phần mềm HMI dạng runtime trên PC công nghiệp. Cách thứ hai là dùng web client của các dòng HMI mới để xem trên trình duyệt. Khi đó cần tính độ bền phần cứng, quyền truy cập và bảo mật mạng.
Màn hình Weintek kết nối PLC Siemens được không?
Được, bằng driver Siemens S7-1200/1500 qua Ethernet. Cần cùng dải IP, bật PUT/GET và dùng DB không tối ưu hóa như hướng dẫn ở trên.
Tài liệu tham khảo
- IEC 61131-3 – Ngôn ngữ lập trình cho bộ điều khiển khả trình
- ANSI/ISA-101.01 – Giao diện người – máy cho hệ thống tự động hóa quá trình
- ANSI/ISA-18.2 – Quản lý hệ thống báo động trong công nghiệp quá trình; EEMUA 191 – Hướng dẫn thiết kế, quản lý báo động
- IEC 62443 – An ninh mạng cho hệ thống tự động hóa và điều khiển công nghiệp
- Tài liệu TIA Portal V20/V21, SIMATIC S7-1200 G2 và SIMATIC HMI Unified Basic Panels (Siemens và nhà phân phối)
Bài liên quan: PLC Siemens là gì · So sánh PLC Siemens, Mitsubishi, Allen-Bradley · TIA Portal V17: cài đặt và sửa lỗi
Cần báo giá hoặc tư vấn kỹ thuật?
Để lại thông tin, kỹ sư HOANTRANTDH phản hồi trong 24 giờ làm việc — chỉ cần số điện thoại.

BÀI VIẾT LIÊN QUAN
TIA Portal V17 chỉ hỗ trợ chính thức Windows 10, V18 trở đi hỗ trợ Windows 11. Bài này tổng hợp yêu cầu máy, khác biệt V17–V20, cách nâng dự án, bản quyền và lỗi cài đặt.
MELSEC-Q là dòng PLC tầm trung – lớn của Mitsubishi, đang chuyển dần sang iQ-R. Bài này giải thích cách đọc mã CPU/I/O, module nào đã ngừng, thay bằng gì và cách bảo trì pin, firmware.
XVR3M04 là đèn tháp đa màu Harmony XVR, NSYCU3K23P4DG là quạt làm mát tủ ClimaSys, HMIST6400 là màn hình Harmony ST6 7 inch. Bài này giải thích thông số, đấu dây và cách chọn từng mã.